Artykuł sponsorowany
Dlaczego precyzja cięcia cienkich blach zależy od materiału, geometrii i nastaw
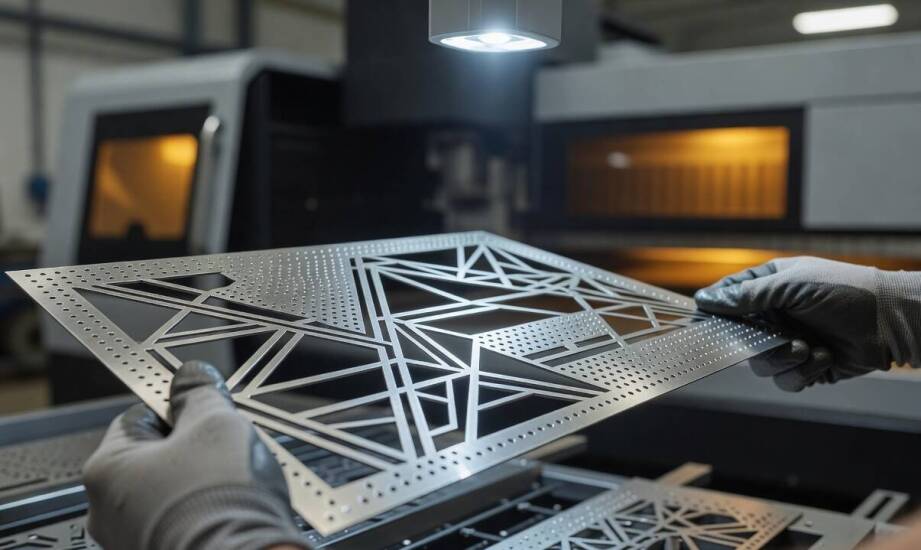
Identyczny projekt geometryczny wycinany z tej samej nominalnie blachy często daje zupełnie różne wyniki. Jedna partia schodzi z rusztu maszyny z gładkimi krawędziami bez przebarwień, podczas gdy inna wymaga czasochłonnej obróbki wykańczającej ze względu na odchyłki wymiarowe lub wyraźne ślady ciepła. Te z pozoru niewytłumaczalne różnice stanowią poważne wyzwanie na kolejnych etapach produkcji, takich jak gięcie czy spawanie. Wynikają one z faktu, że ostateczny kształt krawędzi jest wrażliwy na subtelne zmiany w strukturze materiału, geometrii konkretnego detalu oraz nastawach samego urządzenia.
Przeczytaj również: Jakie są najczęstsze błędy przy pielęgnacji grobów, których można uniknąć dzięki profesjonalnym usługom?
Wpływ parametrów na szerokość szczeliny i jakość krawędzi
Moc lasera, prędkość przejścia wiązki, pozycja ogniskowej oraz rodzaj gazu osłonowego bezpośrednio kształtują efekt obróbki. Zbyt niska prędkość pracy wiązki przy zachowaniu wysokiej mocy zwiększa ilość ciepła wprowadzanego do materiału, co z reguły prowadzi do szerszej szczeliny i powstawania trudnego do usunięcia gratu na dolnej krawędzi. Ustawienie negatywnej ogniskowej dla cieńszych arkuszy podnosi gęstość energii w punkcie styku. Jak wskazują specyfikacje technologiczne czołowych producentów urządzeń, odpowiednie skupienie wiązki pod powierzchnią materiału umożliwia uzyskanie węższej szczeliny i wyższych prędkości posuwu.
Przeczytaj również: Jak średnia twardość wody w Sochaczewie wpływa na dobór odkamieniacza do AGD i kotłów
Gaz osłonowy odgrywa w tym procesie równie istotną rolę. Użycie azotu zapewnia czystszą krawędź z minimalnym stopniem utleniania, co ma kluczowe znaczenie, gdy detal trafia bezpośrednio do malowania proszkowego. Z kolei tlen przyspiesza samą operację dzięki reakcji egzotermicznej z metalem, lecz jednocześnie nasila ryzyko powstawania ciemnych przebarwień tlenkowych. Zależnie od zaleceń systemowych i grubości materiału, ciśnienie gazu roboczego dobiera się w taki sposób, aby skutecznie stabilizować jeziorko stopionego metalu i płynnie wydmuchiwać powstający żużel. Zoptymalizowane cięcie laserowe cnc opiera się właśnie na znalezieniu idealnego balansu między tymi precyzyjnymi zmiennymi.
Przeczytaj również: Rola podnośników pneumatycznych w procesie produkcji – kluczowe informacje
Materiał, geometria oraz weryfikacja poprawności rozkroju
Gatunek blachy, rodzaj nałożonej powłoki ochronnej, rzeczywista płaskość arkusza oraz nagromadzone naprężenia wewnętrzne zmieniają sposób, w jaki struktura reaguje na kontakt z wiązką. Praktyka warsztatowa dowodzi, że nawet niewielkie różnice w składzie chemicznym stali wpływają na lepkość stopionego metalu. Obserwuje się to często przy zmiennej zawartości krzemu w poszczególnych wytopach, co nierzadko pogarsza gładkość krawędzi. Blachy pokryte warstwą ocynku wymagają jeszcze ostrożniejszego podejścia do parametrów gazu, aby zapobiec gwałtownemu parowaniu cynku i powstawaniu mikroporów. Nierówna płaszczyzna materiału wejściowego utrudnia utrzymanie stałej odległości głowicy, skutkując lokalnymi zmianami punktu skupienia lasera. Naprężenia resztkowe po procesie walcowania w hucie uwalniają się z kolei w trakcie cięcia, prowadząc do fizycznych odkształceń całego wycinanego elementu.
Kształt samego detalu także bezpośrednio rzutuje na stabilność procesu termicznego. Promienie mniejsze niż grubość blachy, wąskie mostki konstrukcyjne czy gęste siatki perforacji utrudniają utrzymanie założonych tolerancji projektowych. W ciasnych narożnikach ciepło kumuluje się bardzo szybko, co zazwyczaj skutkuje niekontrolowanym nadtopieniem ostrych brzegów. Wąskie fragmenty łączące mogą ulec całkowitemu przepaleniu przy zastosowaniu standardowej mocy, natomiast blisko osadzone otwory zmieniają rozkład sił wewnątrz materiału, prowadząc do zauważalnej owalizacji.
Zaawansowany technologicznie rozkrój zawsze łączy znajomość tych zjawisk z rygorystyczną kontrolą jakości gotowej partii. Po zakończeniu cyklu pracy mierzy się szerokość szczeliny i ocenia prostopadłość krawędzi za pomocą precyzyjnych narzędzi pomiarowych. W referencyjnych warunkach środowiskowych tolerancje wymiarowe dla najcieńszych blach osiągają rzędy ułamków milimetra, a precyzja wycinania drobnych otworów spełnia wymogi bardzo restrykcyjnych norm. Weryfikacja wizualna ostatecznie decyduje o zaklasyfikowaniu detalu do dalszych prac. Wszelkie nadtopienia czy ostre pozostałości gratu wymuszają wprowadzenie dodatkowego etapu szlifowania obwodowego, co zauważalnie podnosi koszty wytworzenia partii.
Ostateczna jakość wyciętego elementu metalowego wynika z nałożenia się na siebie właściwości materiału, fizycznych ograniczeń układu oraz odpowiedniego zestrojenia nastaw głowicy. Osiągnięcie powtarzalności rzadko bywa efektem zmiany tylko jednej wartości w programie sterującym. Każdy parametr ustawiony w oderwaniu od pozostałych stwarza ryzyko utraty stabilności całego procesu. Przedsiębiorstwa zajmujące się seryjną obróbką metali weryfikują te zależności empirycznie na bazie doświadczeń z różnymi stopami. Przykładowo firma Tolmet, realizując produkcję elementów dla przemysłu elektronicznego i meblowego, opiera proces oceny jakości na monitorowaniu zachowania cienkich blach podczas uwalniania naprężeń. Dopiero tak szerokie spojrzenie na technologię gwarantuje powstawanie detali, które bezproblemowo pasują do kolejnych etapów montażowych i zachowują integralność konstrukcyjną.
Kategorie artykułów
Polecane artykuły

Biustonosze malinez a wsparcie dla większych rozmiarów – co warto wiedzieć?

Duże trytytki a ochrona środowiska – ekologiczne aspekty produkcji

Kluczowe aspekty prawne wynajmu hal namiotowych na eventy
